压铸件翘曲变形:揭秘其背后的根本原因
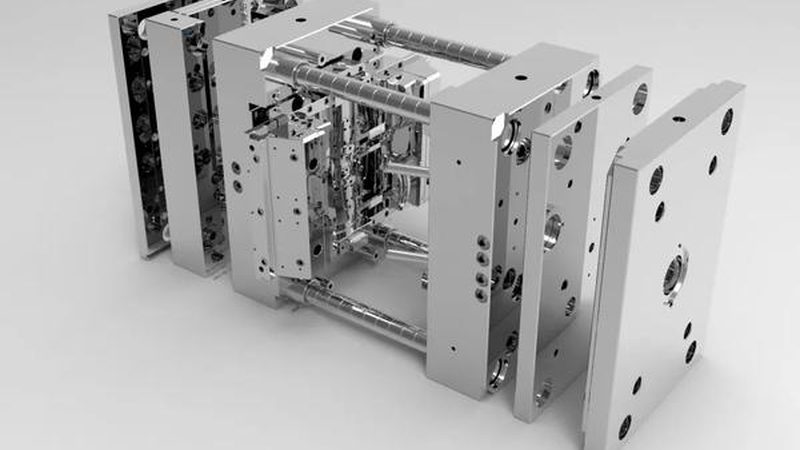
压铸件翘曲变形:揭秘其背后的根本原因
一、翘曲变形的常见现象
在压铸件生产过程中,翘曲变形是一个常见的问题。许多模具工程师和生产主管都会遇到这样的困扰:原本精密的压铸件在冷却后却出现了不同程度的翘曲变形,这不仅影响了产品的外观质量,还可能影响其功能性。
二、翘曲变形的原因分析
1. 材料因素
压铸件翘曲变形与所用材料密切相关。不同材料的收缩率、热膨胀系数等物理性能差异较大,导致在冷却过程中产生不同的应力,从而引起翘曲变形。
2. 模具设计
模具设计不合理是导致翘曲变形的重要原因。例如,型腔和型芯的冷却不均匀、分型面设计不合理、拔模角过大或过小等,都可能导致翘曲变形。
3. 压射参数
压射参数对压铸件的翘曲变形也有较大影响。过高的压射压力和过快的压射速度会导致材料流动不均匀,从而引起翘曲变形。
4. 冷却系统
冷却系统对压铸件的翘曲变形至关重要。冷却水道设计不合理、冷却水流量不足或冷却时间过长等,都可能导致翘曲变形。
三、预防翘曲变形的措施
1. 优化材料选择
根据产品的性能要求和加工工艺,选择合适的压铸材料,降低材料收缩率和热膨胀系数,从而减少翘曲变形。
2. 优化模具设计
在设计模具时,充分考虑型腔和型芯的冷却均匀性、分型面设计、拔模角等因素,确保模具结构合理,降低翘曲变形风险。
3. 优化压射参数
合理设置压射压力和压射速度,确保材料流动均匀,降低翘曲变形风险。
4. 优化冷却系统
设计合理的冷却水道,确保冷却水流量充足,冷却时间适宜,从而有效控制翘曲变形。
四、总结
压铸件翘曲变形是一个复杂的问题,涉及材料、模具设计、压射参数和冷却系统等多个方面。通过优化材料选择、模具设计、压射参数和冷却系统,可以有效预防和减少翘曲变形,提高压铸件的质量。
本文由 广东中诚项目管理有限公司 整理发布。