注塑缩痕的成因与快速解决方案**
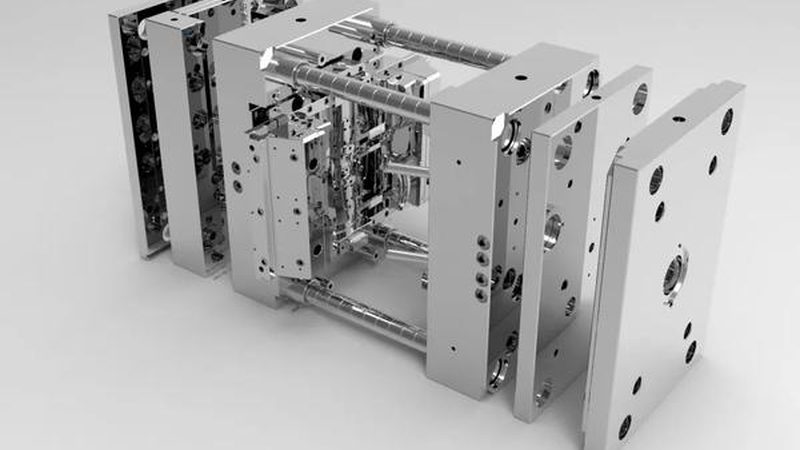
**注塑缩痕的成因与快速解决方案**
一、缩痕的成因解析
注塑缩痕是注塑成型过程中常见的问题之一,它是指在注塑产品表面出现的凹陷或坑洞。缩痕的产生通常与以下因素有关:
1. **材料流动性差**:当材料流动性不足时,难以充满模具型腔,导致成型产品出现缩痕。 2. **模具温度不均匀**:模具温度的不均匀会导致材料凝固速率不一致,从而产生缩痕。 3. **模具设计不合理**:模具设计中的型腔深度、浇口位置、冷却系统等因素都会影响缩痕的产生。 4. **注射压力不足**:注射压力不足会导致材料无法充分填充型腔,从而产生缩痕。
二、快速解决缩痕的方法
针对注塑缩痕问题,以下是一些快速解决的方法:
1. **优化材料流动性**:通过调整材料配方或提高材料温度,提高材料的流动性,从而减少缩痕的产生。 2. **调整模具温度**:对模具进行温度分区控制,确保模具温度均匀,避免材料凝固速率不一致。 3. **优化模具设计**:对模具进行重新设计,优化型腔深度、浇口位置、冷却系统等,减少缩痕的产生。 4. **提高注射压力**:适当提高注射压力,确保材料能够充分填充型腔,减少缩痕的产生。
三、解决缩痕的注意事项
在解决注塑缩痕问题时,需要注意以下几点:
1. **合理选择材料**:根据产品要求选择合适的材料,确保材料具有良好的流动性和成型性能。 2. **控制模具温度**:合理设置模具温度,避免温度过高或过低。 3. **注意模具设计细节**:在模具设计中,注意型腔深度、浇口位置、冷却系统等细节,确保模具设计的合理性。 4. **监控注射过程**:在注塑过程中,监控注射压力、速度等参数,确保材料能够充分填充型腔。
四、总结
注塑缩痕是注塑成型过程中常见的问题,通过优化材料流动性、调整模具温度、优化模具设计、提高注射压力等方法可以有效解决缩痕问题。在解决缩痕问题时,需要注意合理选择材料、控制模具温度、注意模具设计细节、监控注射过程等要点。